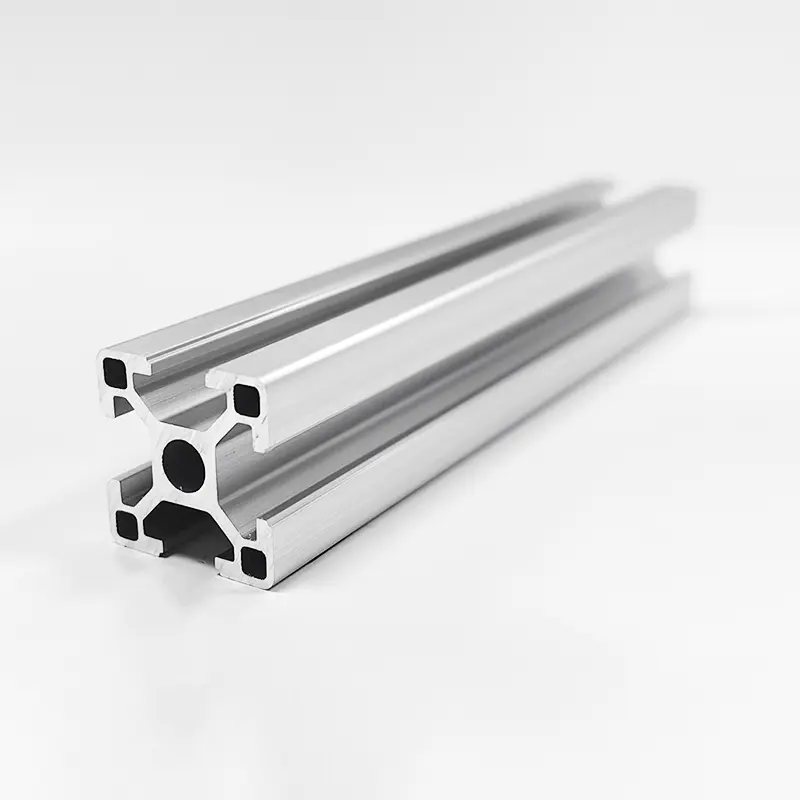
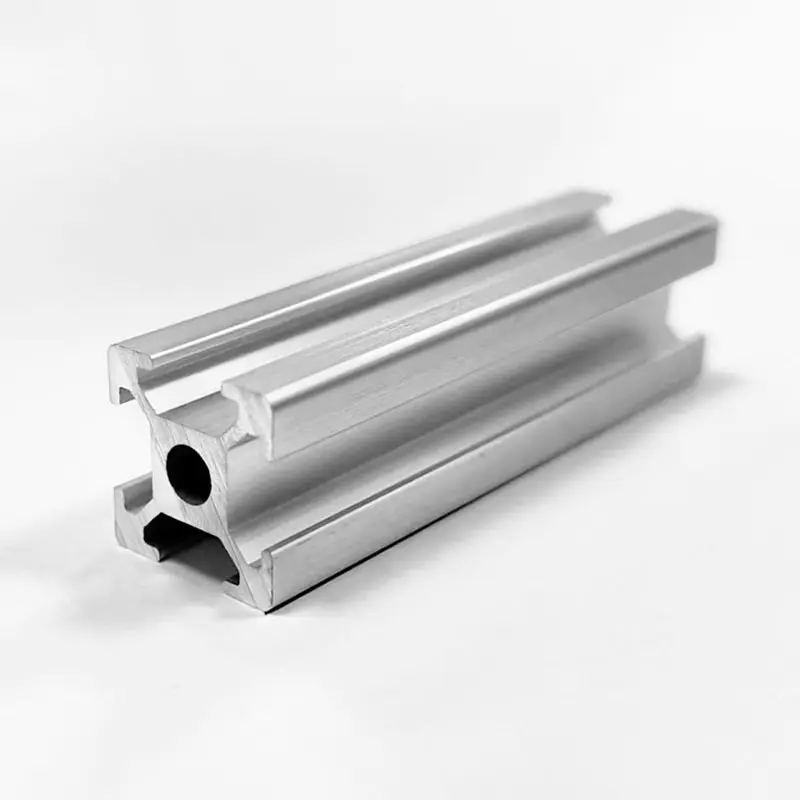
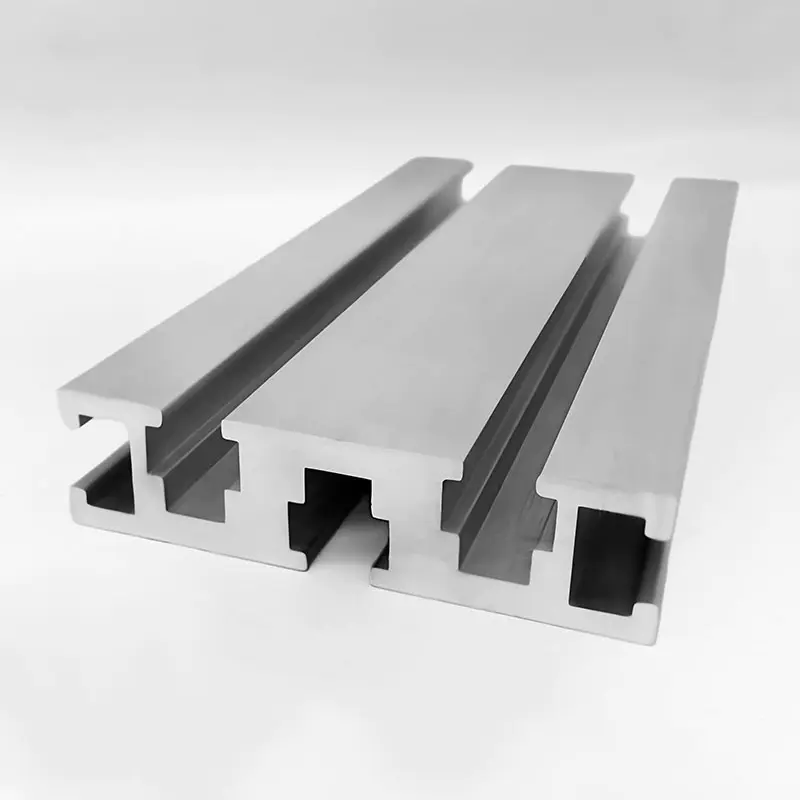
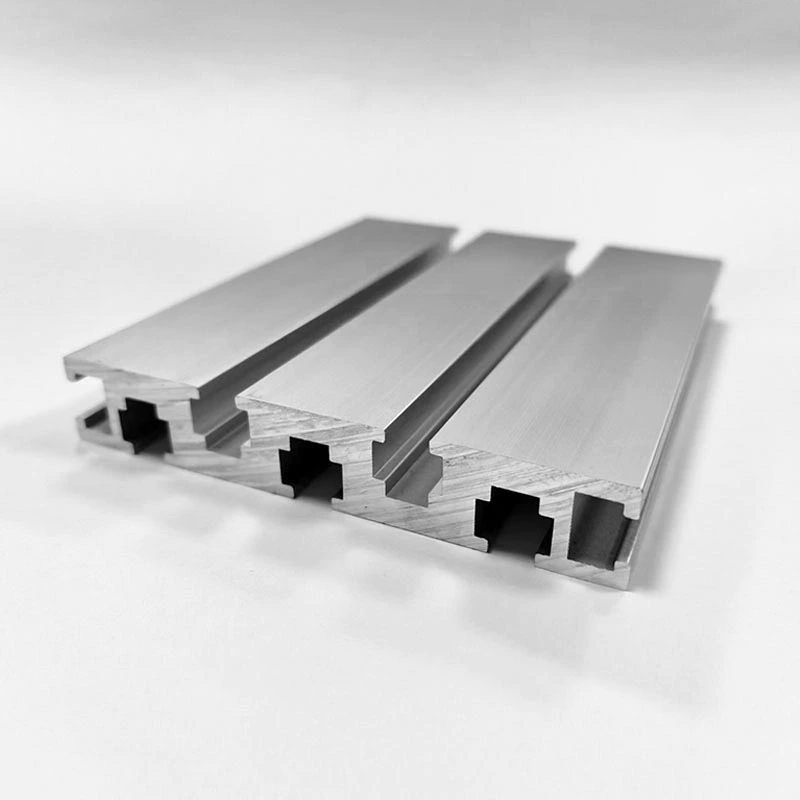
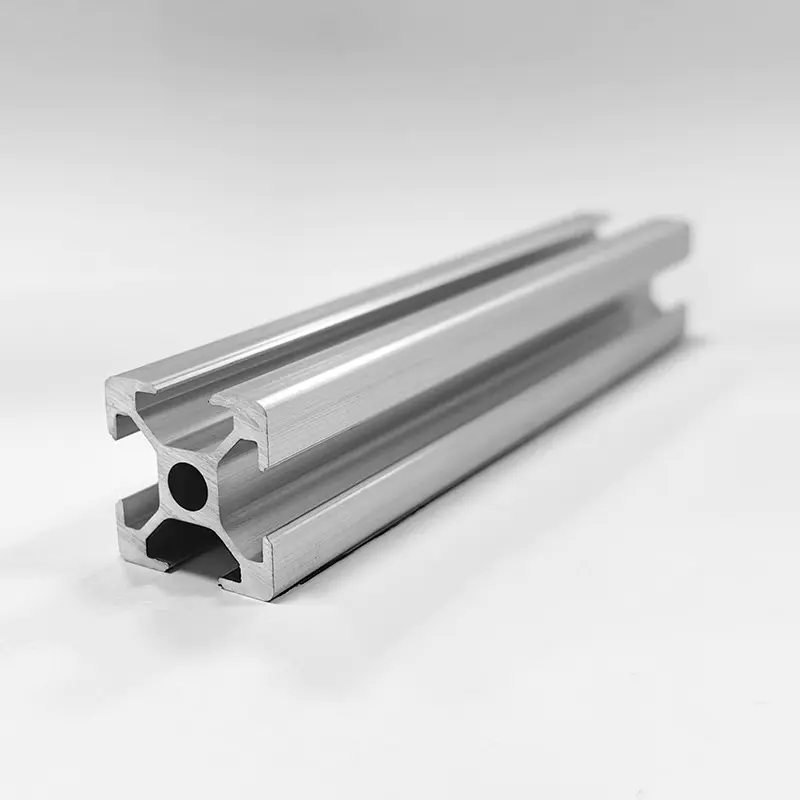
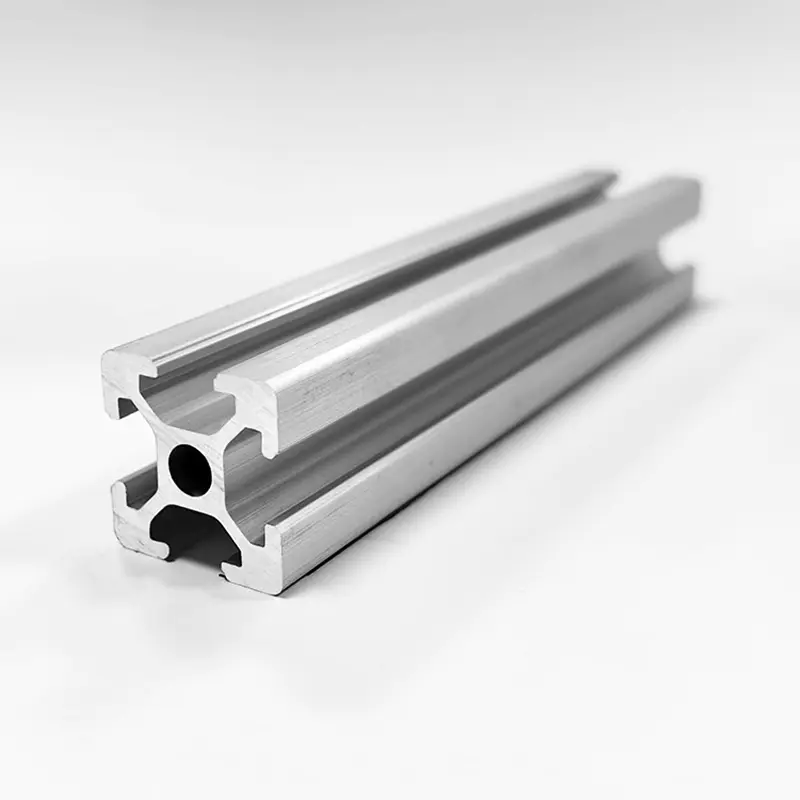
1. Az alumínium extrudálási profilok bemutatása
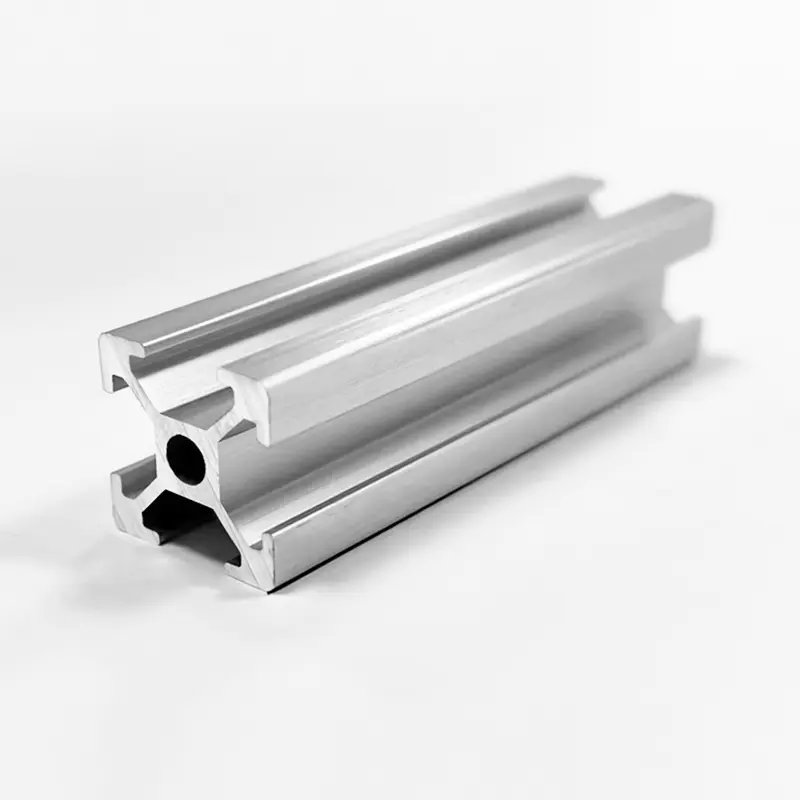
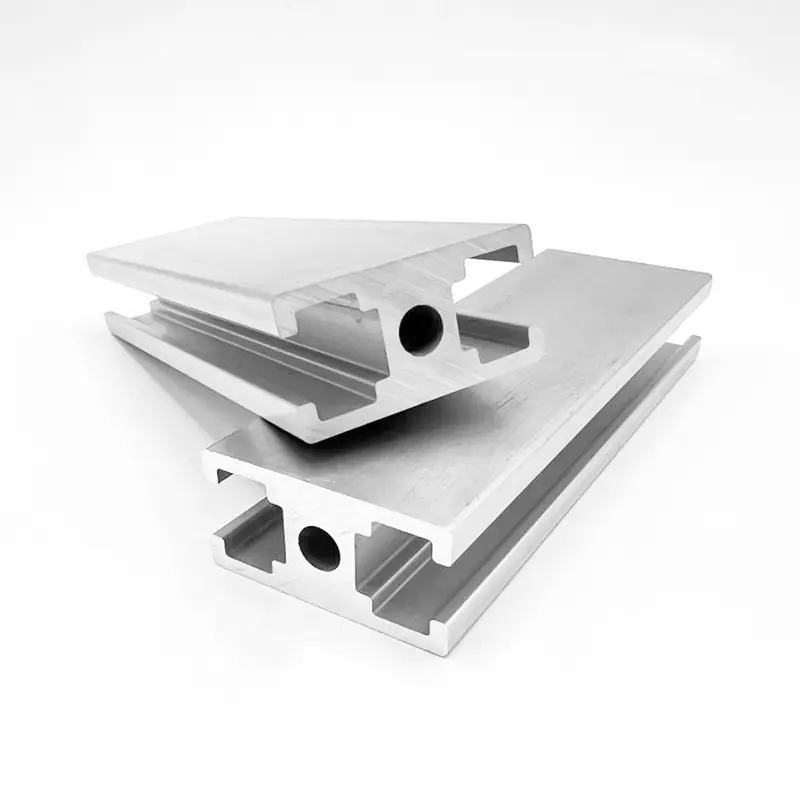
Az alumínium extrudált profilok a modern mérnöki, építőipari, autóipari, megújuló energiaforrások és ipari automatizálás alapvető alkotóelemeivé váltak. Az extrudálási eljárás során fűtött alumíniumötvözet tuskót extrudált hidraulikus nyomás alatt egy formázott acélszerszámon kényszerítenek át. Ez az eljárás folytonos hosszúságú profilokat eredményez összetett, állandó keresztmetszetekkel, amelyek ötvözik a könnyű jellemzőket a szerkezeti tartóssággal.
A nemzetközi vásárlók, szerkezeti mérnökök és eredeti berendezések gyártói számára a megfelelő alumínium extrudálási profil kiválasztása számos kritikus tényező értékelését igényli. Az anyag tulajdonságait az ötvözet összetétele, a hőkezelési tempó, a keresztmetszeti geometria és a felületkezelési módszerek határozzák meg. A nem megfelelő ötvözetminőség vagy temperálás megjelölése idő előtti mechanikai meghibásodáshoz, esztétikai romláshoz, magasabb gyártási költségekhez vagy szükségtelen összeszerelési kihívásokhoz vezethet.
Ez az átfogó műszaki útmutató az elsődleges építészeti és szerkezeti alumíniumötvözetek alapos összehasonlító elemzését nyújtja, különös tekintettel a 6061-re, 6063-ra és 6005A-ra. Lebontja a kémiai összetételt, a mechanikai szilárdságot, az edzettségi állapotokat, a felületkezelési teljesítményt és a tervezési tűréseket, hogy segítsen a beszerzési csapatoknak és mérnököknek kiválasztani az optimális extrudálási profilt az adott alkalmazási követelményeikhez.
2. Kémiai összetétel és kohászat: 6061 vs. 6063 vs. 6005A
Az alumínium extrudált profil teljesítménye annak kémiai összetételében gyökerezik. A szabványos extrudált profilok túlnyomórészt a 6xxx sorozatú alumíniumötvözetekhez tartoznak, amelyek fő ötvözőelemei a magnézium és a szilícium. Ezek az elemek magnézium-szilicidet (Mg2Si) alkotnak, egy olyan vegyületet, amely az ötvözetet hőkezelhetővé és a csapadékos keményedésre reagálóvá teszi.
2.1 A kémiai összetétel határértékei (ASTM B221 szabvány)
A magnézium, a szilícium, a réz, a króm és a vas pontos egyensúlya meghatározza az egyes ötvözetminőségek feldolgozási viselkedését, extrudálási sebességét, alakíthatóságát és öregedés utáni szilárdságát.
| Ötvözet minőségű | Szilícium (Si) | vas (Fe) | Réz (Cu) | Mangán (Mn) | Magnézium (Mg) | Króm (Cr) | Cink (Zn) | Titán (Ti) | Alumínium (Al) |
| 6061 | 0,40-0,80% | Max 0,70% | 0,15-0,40% | Max 0,15% | 0,80-1,20% | 0,04 - 0,35% | Max 0,25% | Max 0,15% | Egyenleg |
| 6063 | 0,20-0,60% | Max 0,35% | Max 0,10% | Max 0,10% | 0,45-0,90% | Max 0,10% | Max 0,10% | Max 0,10% | Egyenleg |
| 6005A | 0,50 - 0,90% | Max 0,35% | Max 0,30% | 0,09 - 0,50% | 0,40-0,70% | 0,10-0,30% | Max 0,20% | Max 0,10% | Egyenleg |
2.2 Kohászati különbségek és ötvözetek jellemzése
- 6061 alumínium ötvözet : A gyakran szerkezeti alumíniumnak nevezett 6061 magasabb mennyiségű magnéziumot és szilíciumot tartalmaz, valamint réz (0,15–0,40 százalék) és króm (0,04–0,35 százalék) szándékos hozzáadását. A réz növeli a végső szakítószilárdságot és keménységet, míg a króm finomítja a szemcseszerkezetet és szabályozza az átkristályosodást a hőkezelés során. A magasabb ötvözettartalom azonban növeli az áramlási feszültséget az extrudálás során, ami korlátozza az extrudálási sebességet és csökkenti a maximális szelvény bonyolultságát.
- 6063 alumíniumötvözet : Az építészeti alumíniumként széles körben elismert 6063 alacsonyabb magnézium- és szilíciumszinttel, valamint közel nulla réztartalommal rendelkezik. Ez a tiszta készítmény alacsony deformációs ellenállást eredményez az extrudálás során, lehetővé téve a sima extrudálást összetett, többüregű szerszámokon keresztül. Vékony falvastagságot és kiváló felületi simaságot is biztosít, így az eloxálás előnyben részesített ötvözete.
- 6005A alumíniumötvözet : A 6061 és 6063 között elhelyezett közbenső termék, a 6005A szabályozott mangán- és krómtartalommal növeli a szilárdságot és a szívósságot anélkül, hogy jelentősen feláldozná az extrudálhatóságot. Kiváló hajlítási ellenállást és ütésállóságot kínál a 6063-hoz képest, miközben jobb extrudálási sebességet tart fenn, mint a 6061.
3. Mechanikai tulajdonságok és teherbíró képesség összehasonlítása
A mérnököknek meghatározott mechanikai terhelési kritériumok alapján kell kiválasztaniuk az alumíniumötvözeteket, mint például a húzószilárdság, a szakítószilárdság, a nyúlás és a felületi keménység.
3.1 Mechanikai tulajdonságmátrix az általános extrudálási hőmérsékletekhez
A mechanikai viselkedés jelentősen változik az ötvözet összetételétől és az alkalmazott hőkezelési eljárástól függően.
| Tulajdonság paramétere | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Szerkezeti acél (referencia) |
| Végső szakítószilárdság (MPa) | 150-185 | 205-245 | 290-310 | 260-280 | 400-550 |
| Hozamerősség (0,2% eltolás, MPa) | 110-130 | 170-210 | 240-276 | 215-240 | 250-350 |
| Szakadási nyúlás (%) | 8-12 | 10-14 | 8-12 | 8-10 | 20-25 |
| Brinell keménység (HBW) | 60-65 | 73-80 | 95-100 | 85-90 | 120-160 |
| Fáradtsági határ (MPa) | 60 | 69 | 96 | 85 | 180 |
| Rugalmassági modulus (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Sűrűség (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Strukturális terheléselemzés: 6061 vs. 6063
- Hozam és szakítóteljesítmény : A 6061-T6 körülbelül 30-40 százalékkal nagyobb folyáshatárt és szakítószilárdságot mutat, mint a 6063-T6. Szerkezeti vázak, nehéz berendezések rögzítése, autóalváz segédvázak és teherhordó rácsos tartószerkezetek esetében a 6061-T6 lehetővé teszi a tervezők számára a profilfal vastagságának csökkentését a biztonsági határok megőrzése mellett.
- Elhajlás és rugalmassági modulus : Mind a 6061, mind a 6063 azonos rugalmassági modulussal rendelkezik, körülbelül 68,9 Gigapascal. Ez azt jelenti, hogy tiszta rugalmas hajlítási körülmények között, ahol a feszültség nem haladja meg a folyáshatárt, az azonos keresztmetszeti geometriájú 6061 és 6063 profilok pontosan ugyanannyival hajlanak el. A nagy szilárdság nem növeli a merevséget; a merevséget teljes mértékben a keresztmetszeti tehetetlenségi nyomaték (I-érték) és a geometriai kialakítás szabályozza.
- Fáradtságállóság : A 6061-T6 96 megapascal kifáradási szilárdságot biztosít a 6063-T6 69 megapascalhoz képest. A dinamikus ciklikus terhelésnek, ciklikus vibrációnak vagy ismétlődő szerkezeti behatásoknak kitett alkatrészek esetében a 6061-T6 hosszabb élettartamot biztosít a mikrorepedés és a kifáradás ellen.
4. Hőkezelési és hőmérsékleti jelölések (T4, T5, T6)
Az alumínium extrudált profilok végső szilárdságuk jelentős részét a csapadékos keményedésből, más néven mesterséges öregítésből nyerik. A temperálási jelölések megértése kritikus fontosságú a műszaki rajzok olvasásakor és a nyers extrudálások megrendelésekor.
4.1 A gyakori extrudálási hőmérsékletek magyarázata
- T4 Temper (oldattal hőkezelt és természetesen öregített) : Az alumíniumprofilt oldatos hőkezelésnek vetik alá emelt hőmérsékleten, lehűtjük, és hagyjuk szobahőmérsékleten természetes módon öregedni, hogy lényegében stabil állapotba kerüljön. A T4 profilok kiváló hidegalakíthatóságot, hajlékonyságot és hajlíthatóságot őriznek meg, így alkalmasak extrudálás utáni hideghajlításra, nyújtásra vagy súlyos alakítási műveletekre.
- T5 hőmérséklet (emelt hőmérséklettől hűtve és mesterségesen öregítve) : A profil az oldat küszöbértéke feletti hőmérsékleten (körülbelül 500 Celsius-fok) lép ki az extrudáló szerszámból, közvetlenül a préskifutó asztalnál gyors levegőhűtésnek vagy vízködös kioltásnak vetik alá, majd mesterséges öregítő kemencébe kerül (általában 175-195 Celsius-fokon 4-8 órára). A T5 temper minimalizálja a termikus torzulást és a belső maradó feszültséget, így ideális vékonyfalú építészeti formákhoz, ajtókeretekhez és függönyfalprofilokhoz, ahol a méretstabilitás a legfontosabb.
- T6 Temper (oldat hőkezelt és mesterségesen öregített) : A profilokat az extrudáló présből való kilépés után azonnal intenzív vízhűtésnek vetik alá, vagy off-line kemencében újra felmelegítik, vízben gyorsan kihűtik, majd fűtőkemencében mesterségesen öregítik. A T6 temper a Mg2Si fázis csapadékos keményedését éri el, maximális szakítószilárdságot, keménységet és kopásállóságot biztosítva.
4.2 Az indulati jellemzők összehasonlító mátrixa
| Temper State | Kioltási folyamat | Mesterséges öregedés | Erősségi szint | Méretstabilitás | Hideg hajlítási teljesítmény |
| T4 | Gyors víz / ventilátor | Nincs (természetes kor) | Mérsékelt | Mérsékelt | Kiváló |
| T5 | Kényszerített levegő / köd | Igen (normál sütő) | Közepes-magas | Kiváló | Fair |
| T6 | Intenzív vízhűtés | Igen (hosszabbított sütő) | Maximum | Good to Fair | Korlátozott |
5. Felületkezelési és bevonási technológiák
Az extrudált alumíniumprofilok természetes módon vékony passzív alumínium-oxid filmet képeznek (5-10 nanométer vastag), ha oxigénnel érintkeznek. Az ipari, tengeri, építészeti és dekoratív környezet azonban tervezett felületkezelést igényel a korrózióállóság, a kopásállóság, a színek egységessége és az elektromos szigetelés fokozása érdekében.
5.1 Eloxálás (elektrokémiai oxidáció)
Az eloxálás egy elektrokémiai átalakítási eljárás, amely a természetes alumínium-oxid bevonatot integrált, kemény, porózus anódréteggé sűríti. A profilt anódként kénsavas elektrolitfürdőbe merítik, miközben egyenáramot alkalmaznak.
- Rétegvastagság : A szabványos építészeti eloxálás 10 és 15 mikron között van belső/enyhe kültéri használatra, és 20 és 25 mikron között tengeri vagy nehézipari légköri expozíció esetén (Qualanod osztály 20/25).
- Színezés : A porózus oxidfilm fémsókat (például ónt vagy kobaltot) használó elektrolitikus festéssel pezsgő, bronz, sötétbronz és fekete árnyalatok előállítására, vagy szerves festékfürdőbe merítéssel színezhető.
- Ötvözet alkalmasság : 6063 az eloxálás első számú ötvözete alacsony vas- és réztartalmának köszönhetően, amely ragyogó, tiszta, egyenletes fémes megjelenést biztosít. Ezzel szemben a 6061 kissé sötétebb, szürkés árnyalatúvá válik a réz és króm alkotórészecskék miatt.
5.2 Elektrosztatikus porbevonat
A porfestés során elektrosztatikusan feltöltött száraz hőre keményedő polimer port szórnak rá egy alaposan előkezelt alumínium extrudálási profilra. A profilt ezután 180-200 Celsius fokos kemencében megsütik, megolvasztják és a port egy folyamatos védőréteggé térhálósítják.
- Bevonat vastagsága : A szabványos száraz rétegvastagság 60 és 120 mikron között van.
- Szabványok : A nagy teljesítményű építészeti bevonatok megfelelnek az AAMA 2603, AAMA 2604 vagy AAMA 2605 előírásoknak (Qualicoat Class 1, 2 vagy 3).
- Előnyök : Korlátlan színelérhetőség (RAL színillesztő paletta), különféle fényezési lehetőségek (matt, szatén, magasfényű), texturált felületek, kiváló ütésállóság és a szerves oldószerek kibocsátásának kiküszöbölése (VOC-mentes).
5.3 Elektroforetikus bevonat (E-bevonat)
Az elektroforézis kombinálja az eloxálást egy másodlagos elektro-levitt vízoldható gyanta fedőbevonattal. A szabványos eloxálás után a nedves profilt egy akril vagy epoxi bevonattartályba merítik egyenáram alatt, amely egyenletes polimer filmet képez az anód pórusokon belül és felett a hőkezelés előtt.
- Jellemzők : A kombinált rétegvastagság jellemzően 15-25 mikron. Kiváló felületi simaságot, ultratiszta fémes fényt, nagy keménységet (akár 3H–4H ceruzakeménységet), valamint kiváló vegyszer- és sópermetezési ellenállást biztosít a szabványos eloxáláshoz képest.
5.4 PVDF (polivinilidén-fluorid) folyékony bevonat
A PVDF folyékony festékrendszerek, amelyeket általában Kynar 500 vagy Hylar 5000 márkanéven emlegetnek, fluorpolimer gyanta technológiát alkalmaznak tartós kerámia pigmentekkel keverve. A többrétegű rendszerként (alapozó, színes bevonat és opcionális átlátszó fedőbevonat) alkalmazva a PVDF bevonatok nagy ellenállást biztosítanak a légköri károsodással szemben.
- Teljesítmény : Megfelel az AAMA 2605 teljesítménykritériumoknak. Kiválóan ellenáll az ultraibolya sugárzásnak, a krétásodásnak, a színfakulással, a savas esővel és a tengeri sópermettel szemben.
- Elsődleges alkalmazás : Magas építészeti függönyfalak, monumentális épületek és tengerparti ipari létesítmények, amelyek ki vannak téve a súlyos időjárási viszonyoknak.
5.5 Felületkezelési műszaki specifikációs mátrix
| Kezelési módszer | Tipikus vastagság | Korrózióállóság (sópermet teszt) | UV és színstabilitás | Karc és keménység | Elsődleges ötvözetpreferencia |
| Clear Anodize | 10-25 mikron | Kiváló (1,000 hours) | Kiemelkedő | Nagyon magas (8-9 Mohs) | 6063 (legjobb tisztaság) |
| Porbevonat | 60-120 mikron | Nagyon jó (1000-3000 óra) | Jó a Kiemelkedőnek | Mérsékelt to High | 6063, 6061, 6005A |
| Elektroforézis | 15-25 mikron | Kiváló (2000 óra) | Kiváló | Magas (3H - 4H) | 6063 |
| PVDF bevonat | 30-45 mikron | Kivételes (4000 óra) | Maximum / Páratlan | Mérsékelt | 6063, 6061, 6005A |
6. Az extrudálási tűrések, a tervezési szabályok és a szerszámgépészet
A hatékony alumínium extrudálási profil megtervezéséhez meg kell érteni a profilgeometriát, a falvastagság-eloszlást, a szimmetrikus súlyegyensúlyt és a gyártási tűréseket. A megfelelő kialakítás csökkenti a szerszámkopást, megakadályozza az anyagáramlás torzulását, és minimalizálja a gyártási költségeket.
6.1 Mérettűrési szabványok
Az alumínium extrudálások nemzetközi gyártása az ASTM (Amerikai Vizsgálati és Anyagok Társasága) és az EN (Európai Szabványügyi Bizottság) által meghatározott szabványos mérettűréseket követi.
- ASTM B221 / ANSI H35.2 : Az extrudált alumínium tömör, félüreges és üreges profilok mérettűrését szabályozza Észak-Amerikában.
- EN 755-9 és EN 12020-2 : Szabványos precíziós tűréshatárokat határoz meg az európai építészeti és műszaki extrudálásokhoz. Az EN 12020-2 kifejezetten azokra a nagy pontosságú szerkezeti profilokra vonatkozik, amelyek szoros illeszkedési tűrést igényelnek.
6.2 Főbb extrudálási tervezési alapelvek
- Egységes falvastagság : A vastag és vékony szakaszok közötti hirtelen átmenetek egyenetlen hűtési sebességet okoznak az extrudálás során. A vékony részek gyorsan lehűlnek és gyorsabban összehúzódnak, ami profilvetemedést, süllyedésnyomokat a külső látható felületeken és belső maradék feszültséget eredményez. Az átmeneti zónáknak fokozatos sugarakat kell tartalmazniuk, nem pedig lépcsőzetes változtatásokat.
- Szimmetrikus Die Flow : A keresztmetszeti alakzatoknak a függőleges és vízszintes középvonalhoz képest a lehető legszimmetrikusabbnak kell lenniük. Az aszimmetrikus formák egyenetlen anyagáramlási sebességet okoznak az acél szerszámfelületen keresztül, ami a profil csavarodásához és meghajlásához vezet.
- Corner Radii : Kerülje az éles, 90 fokos belső és külső sarkokat. A 0,5-1,0 milliméteres minimális sugár a belső sarkoknál csökkenti a feszültségkoncentrációt mind az extrudáló szerszámacélban, mind a kész alumíniumprofilban.
- A nyelvarány határértéke : A nyelvarány a nyitott csatorna szélességére vonatkozik a mélységéhez viszonyítva. A mély, keskeny csatornák növelik az acél matricanyelvre ható erőt, növelve a matrica eltörésének kockázatát. A nyelv arányát általában 3:1 alatt kell tartani a szabványos extrudálásoknál, bár speciális szerszámacélokkal akár 5:1 arány is elérhető.
7. Gyártások, CNC megmunkálás és összeszerelési technikák
A legtöbb ipari alumíniumprofil extrudálás utáni gyártást igényel, beleértve a precíziós hosszra vágást, fúrást, marást, menetfúrást, hajlítást és összeillesztést a végső összeállításokba való beszerelés előtt.
7.1 Precíziós CNC megmunkálási jellemzők
- A 6061-T6 megmunkálhatósága : A nagy szerkezeti keménység (95 HBW) nagy sebességű CNC marást, esztergálást és fúrást tesz lehetővé. A forgácsok tisztán letörnek a vágószerszám éléről, megakadályozva a felhalmozódott élképződést és kiváló megmunkált felületi minőséget eredményezve.
- A 6063-T5/T6 megmunkálhatósága : Alacsonyabb keménység (60-75 HBW) a 6063-at hajlamosabbá teszi a gumiszerű forgácsokra, amelyek hozzátapadhatnak a vágószerszámokhoz, ha a vágási sebesség, előtolás és hűtési kenés nincs megfelelően szabályozva. A 6063 megmunkálásához nagy sebességű egyhornyú vagy kéthornyú alumínium geometriájú szármaró csiszolt hornyokkal javasolt.
7.2 Csatlakozási és hegesztési technológiák
Az alumínium extrudálások összekapcsolhatók mechanikus rögzítőelemekkel, szerkezeti ragasztással vagy termikus hegesztési módszerekkel.
- Gázvolfrám ívhegesztés (GTAW / TIG) és gázos fémívhegesztés (GMAW / MIG) : 6061 és 6063 hőkezelhető ötvözetek. Hegesztés közben a helyi hőbevitel a hegesztési varrat mellett HAZ-t (Heat-Affected Zone) hoz létre. A HAZ helyi izzítást tapasztal, ami a mechanikai szilárdságot az adott zónában körülbelül 30-50 százalékkal csökkenti az alapfém értékekhez képest. Ezt a szilárdságcsökkenést szerkezeti számításokkal kell figyelembe venni, vagy hegesztés utáni oldatos hőkezelést és öregítést kell alkalmazni. Az ajánlott töltőötvözetek közé tartozik a 4043 (Al-Si) általános alkalmazásokhoz, vagy az 5356 (Al-Mg) a nagyobb hézagok alakíthatósága és a hegesztés utáni eloxálási színegyeztetés érdekében.
- Súrlódó keverőhegesztés (FSW) : A súrlódó keverőhegesztés egy szilárdtest-illesztési technika, amely egy forgó szerszám segítségével súrlódó hőt állít elő, plasztikusan összekötve az alumíniumprofilokat anélkül, hogy az anyag megolvadna. Az FSW elkerüli a forró repedést, a porozitást és a súlyos HAZ-szilárdság-romlást, így ideális széles extrudált panel-szerelvények összekapcsolására vasúti kocsikban, akkumulátortálcákban és tengeri fedélzeteken.
8. Technikai kiválasztási mátrix iparági alkalmazás szerint
A tervezőmérnökök és a beszerzési menedzserek segítése érdekében az optimális ötvözet, temperálás és felületi kombináció kiválasztásában az alábbi mátrix kiemeli a fő ipari ágazatokhoz javasolt profilspecifikációkat.
| Alkalmazási szektor | Specifikus alkalmazás | Ajánlott ötvözet és temperálás | Elsődleges felületkezelés | Kulcs mérnöki sofőr |
| Építészeti épület | Ablakkeretek, ajtók, függönyfalak, kirakatok | 6063-T5 / 6063-T6 | Eloxált (15-25um) / Porbevonat / PVDF | Kiváló esztétika, összetett üreges geometria, korrózióállóság |
| Napenergia és megújuló energia | Napelem szerelőkeretek, nyomkövető sínek | 6005A-T6 / 6061-T6 | Átlátszó eloxált (10-15um) | Magas szilárdság/tömeg arány, szélterhelésállóság, gyors terepi összeszerelés |
| Autóipar és elektromos járművek | Akkumulátorház keretek, ütközőgerendák, tetősínek | 6061-T6 / 6005A-T6 | Kromátmentes átalakítás / E-bevonat | Ütésenergia-elnyelés, nagy folyáshatár, hegeszthetőség |
| Ipari automatizálás | T-hornyos moduláris keretezés, szállítószalag-vezetők, robotportálok | 6063-T6 / 6061-T6 | Tiszta eloxált | Pontos mérettűrések, felületi karcállóság, szerkezeti merevség |
| Elektronika és HVAC | LED hűtőbordák, inverterházak, hőcserélők | 6063-T5 | Eloxált / Elektroforézis | Magas hővezetőképesség (1200 W/m K), finom vékonybordás extrudálhatóság |
| Közlekedés és tengerészet | Teherautó-karosszéria padlók, hajófolyosók, vasúti belső keretek | 6061-T6 / 6005A-T6 | Tengeri minőségű porbevonat / eloxált | Korrózióállóság kloridos környezetben, dinamikus kifáradási szilárdság |
Gyakran Ismételt Kérdések
1. GYIK: Mi az elsődleges különbség a 6061 és 6063 alumínium extrudált profilok között?
A fő különbség a kémiai összetételben, a szilárdságban és a felületkezelési teljesítményben rejlik. A 6061 magasabb mennyiségű magnéziumot és szilíciumot tartalmaz, valamint hozzáadott rezet és krómot. Ennek köszönhetően a 6061-T6 körülbelül 30-40 százalékkal erősebb, mint a 6063-T6, így ideális nagy teherhordó szerkezeti alkalmazásokhoz. Ezzel szemben a 6063 tisztább összetételű, alacsony réztartalommal, amely kivételes extrudálhatóságot kínál összetett vagy vékony falú formákká, és kiváló eloxált felületet biztosít az építészeti alkalmazásokhoz.
2. GYIK: Miért részesítik előnyben a 6063-as ötvözetet a 6061-gyel szemben az eloxált építészeti profiloknál?
A 6063 alumínium gyakorlatilag nem tartalmaz rezet és alacsony vastartalmat, így elektrolitikus feldolgozás során rendkívül egyenletes, tiszta, fényes anódoxid filmet képez. A 6061 rezet (0,15-0,40 százalék) és krómot tartalmaz, amelyek mikro-komponens fázisrészecskéket képeznek, amelyek szétszórják a fényt, ami az eloxálás után kissé sötétebb, szürkés vagy foltos megjelenést eredményez. A vizuális építészeti komponensek esetében a 6063 kiváló felületi konzisztenciát és színfényességet biztosít.
3. GYIK: Hogyan befolyásolja a temperálás megjelölése az alumíniumprofilok teljesítményét?
A hőmérsékletjelölések az alumíniumprofil hőkezelését és mechanikai megmunkálását jelzik. Például a T4 temper közepes szilárdságot és nagy alakíthatóságot kínál, így alkalmas az extrudálás utáni hideghajlítást igénylő profilokhoz. A T5 temperálást az extrudáló présben történő levegőzéssel, majd mesterséges öregítéssel állítják elő, jó szilárdságot és méretstabilitást biztosítva minimális termikus torzítással. A T6 temper agresszív vízhűtést és elnyújtott mesterséges öregítést foglal magában, maximális szakítószilárdságot és keménységet biztosítva a teherhordó szerkezeteknél.
GYIK 4: Az alumínium extrudált profilok helyettesíthetik a szerkezeti acélt a teherhordó keretekben?
Igen, az alumínium extrudálások számos teherhordó alkalmazásban helyettesíthetik a szerkezeti acélt, mintegy 60 százalékos súlycsökkenést biztosítva. Míg az alumínium sűrűsége és rugalmassági modulusa nagyjából egyharmada az acélénak (68,9 GPa vs 200 GPa), a szerkezetmérnökök a profil keresztmetszeti mélységének növelésével és a szelvény tehetetlenségi nyomatékának optimalizálásával kompenzálhatják az alacsonyabb merevséget. Az alumínium természetes korrózióállóságot is biztosít, csökkentve az acél rozsdavédelemmel kapcsolatos hosszú távú karbantartási költségeit.
5. GYIK: Mi okoz vetemedést vagy csavarodást az extrudált alumíniumprofilokban a gyártás során?
A vetemedés és csavarodás jellemzően a fém extrudáló szerszám felületén áthaladó egyenetlen áramlási sebességéből, az aszimmetrikus keresztmetszeteken tapasztalható egyenetlen hűtésből adódnak, amikor a profil kilép a szerszámból, vagy egyenetlen feszültségcsökkentésből a nyújtás során. Az egyenletes falvastagsággal, kiegyensúlyozott keresztmetszeti szimmetriával és megfelelő átmeneti sugarakkal rendelkező profilok tervezése elősegíti az egyenletes anyagáramlást és az egyenletes hűtést, megtartva a szűk méretegyenességi tűréseket.
Iparági referenciák és szabványok
- ASTM B221 / B221M : Alumínium és alumíniumötvözet extrudált rudak, rudak, huzalok, profilok és csövek szabványos specifikációi. ASTM International, West Conshohocken, PA.
- EN 755 (1-9. rész) : Alumínium és alumíniumötvözetek – extrudált rúd/rúd, csövek és profilok. Európai Szabványügyi Bizottság (CEN), Brüsszel.
- EN 12020 (1–2. rész) : Alumínium és alumíniumötvözetek – extrudált precíziós profilok az EN AW-6060 és EN AW-6063 ötvözetekben. Európai Szabványügyi Bizottság (CEN), Brüsszel.
- Az Alumínium Szövetség : Alumínium szabványok és adatok (ASD) , Washington, D.C.
- AAMA 2605 : Önkéntes specifikáció, teljesítménykövetelmények és vizsgálati eljárások kiváló teljesítményű szerves bevonatokhoz alumínium extrudálásokon és paneleken. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : ASM kézikönyv, 2. kötet: Tulajdonságok és választék: Színes ötvözetek és speciális célú anyagok. ASM International, Materials Park, OH.