Amikor egy gépgyártó az alumínium olvadáspontjáról kérdezi, általában nem tervez megolvasztani semmit. Ellenőrzik a hegesztési rajzot, meghatároznak egy fröccsöntött házat, vagy megerősítik, hogy egy extrudált profilkeret elhelyezhető-e hőforrás közelében. A válasz egyszerű: a tiszta alumínium megolvad Olvadáspont: 660,32 °C , vagy 933,47 K / 1220,58°F. Minden ezen túlmenően az ötvözet minőségétől, a fűtési körülményektől és az alkalmazott eljárástól függ.
Ez a szám több, mint triviális válasz: eldönti, hogy egy alkatrészt önteni, extrudálni, hegeszteni vagy megmunkálni kell-e, és megmagyarázza, hogy az alumínium miért viselkedik másképp, mint az acél a műhelyben. Az alábbi szakaszok bemutatják a referenciaértéket, azt, hogy az ötvözetek hogyan tágítják azt olvadási tartományba, és hogyan alkalmazzák ezeket az információkat a valós gyártás során.
Az alumínium olvadáspontja egy pillantással
Az alumínium az egyik legalacsonyabb olvadásponttal rendelkezik a szokásos szerkezeti fémek között. A tiszta alumínium elfogadott referenciaértéke:
- Olvadáspont: 660,32 °C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220,58°F (Fahrenheit-fok)
Ezt az értéket körülbelül 99,996%-os tisztaságú alumíniumon mérik. Termodinamikai értelemben igazi olvadáspont: 660,32°C-on a szilárd és a folyékony fázis egyensúlyban van, és a további hő hatására a szilárd alumínium folyadékká alakul anélkül, hogy a hőmérséklet megváltozna. A kereskedelmi tisztaságú minőségek, az öntött ötvözetek és a kovácsolt ötvözetek eltérően viselkednek, mivel a szennyeződések és a szándékos adalékok az átmenetet egy hőmérsékleti tartományon át terjesztik.
Miért számít az olvadáspont az öntés, hegesztés és extrudálás során?
Szinte minden alumíniumgyártási folyamatot az olvadásponthoz viszonyítva helyeznek el. Felette az öntés, alatta az extrudálás, a hegesztés pedig helyben keresztezi. A folyamat helyének ismerete megelőzi a leggyakoribb minőségi hibákat.
Öntés: folyékony fázissal való munka
Az öntés az egyetlen általános folyamat, amely teljesen átlépi az olvadáspontot. A fröccsöntő ötvözetek durván 680°C és 740°C között vannak tartva, így a fémnek elegendő túlhevülése van ahhoz, hogy kitöltse a vékony formarészeket, mielőtt lefagy. A likvidusz megmondja az öntödének, hogy mennyi túlhevítés áll rendelkezésre; a solidus megmondja nekik, ha az öntvény elég stabil ahhoz, hogy kilökjön. A gravitáció és a homoköntés ugyanazt a logikát követi kissé eltérő hőmérsékleten.
Hegesztés: helyi olvasztás gyakorlati következményekkel
A hegesztés egy kis zónát melegít fel az olvadáspont felett, de az alumínium ezt nehezebbé teszi, mint amennyit a hőmérséklet önmagában sugall. Minden alumínium felületen van egy vékony oxidréteg, amely nagyjából 2072°C-on olvad, így az oxidréteg szilárd marad, miközben az alatta lévő nemesfém már megolvadt. Ezért támaszkodik a TIG és MIG hegesztés váltóáramra és oxidtisztító hatásra, és ezért a rossz előkészítés oxidzárványokhoz és porozitáshoz vezet. Az alumínium nem ad vizuális figyelmeztetést, mielőtt megolvadna: nem világít vörösen, mint az acél, így a túlhevült hegesztőmedence nyilvánvaló jel nélkül összeeshet.
Extrudálás: melegalakítás az olvadáspont alatt
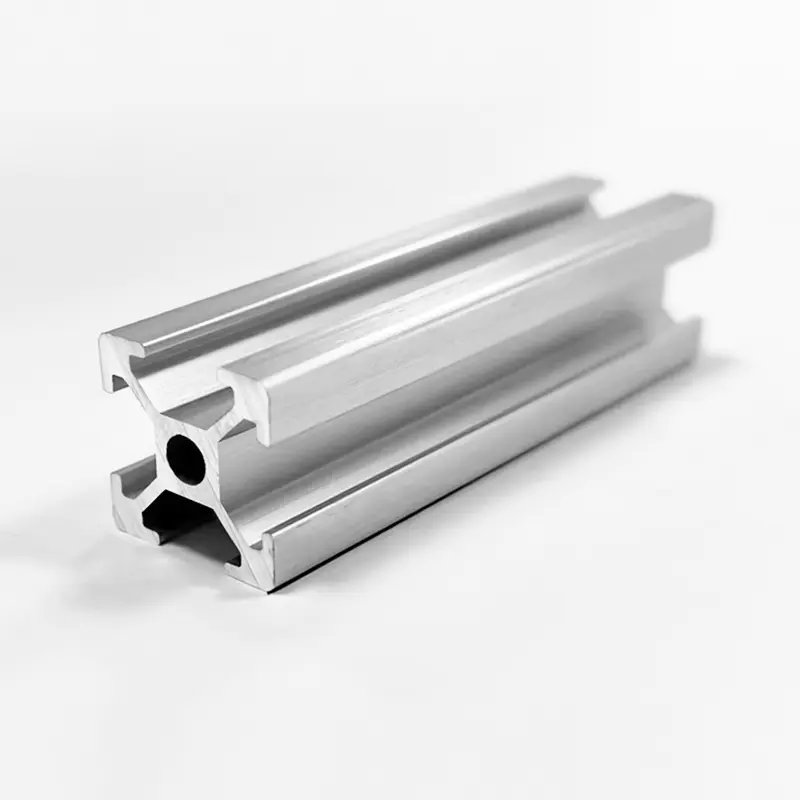
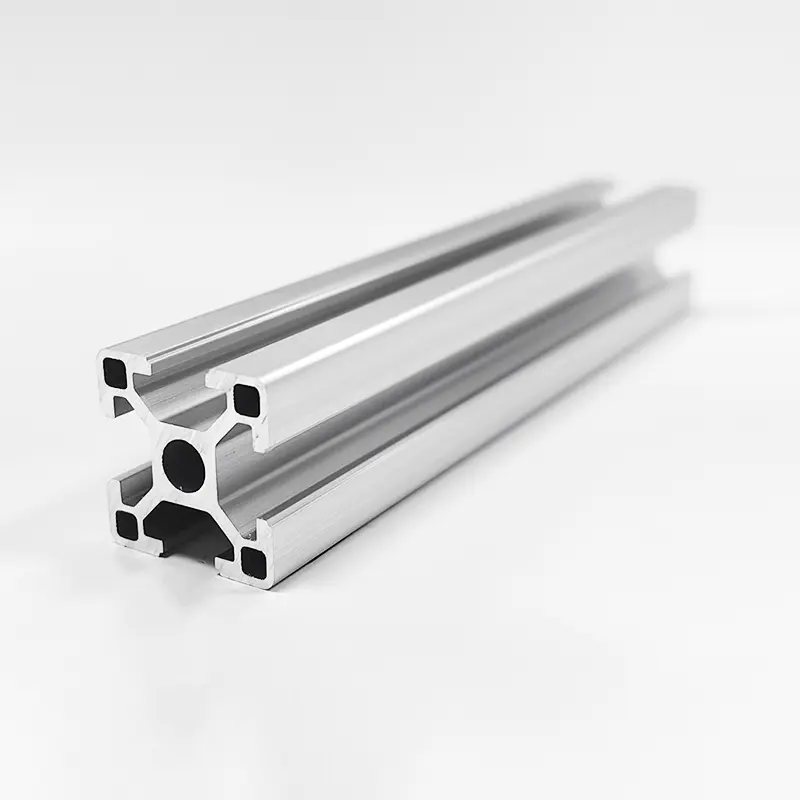
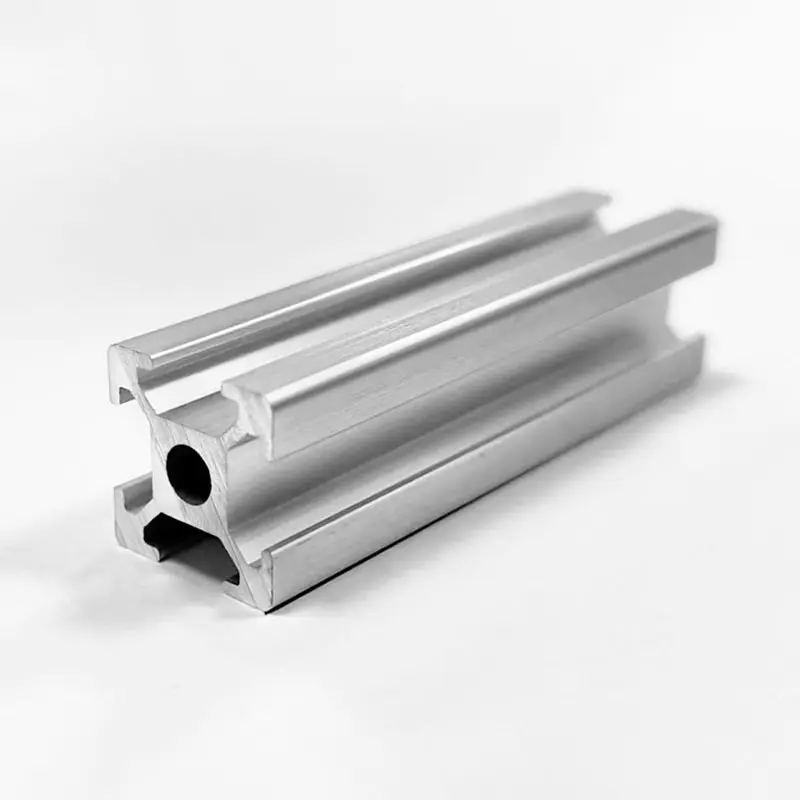
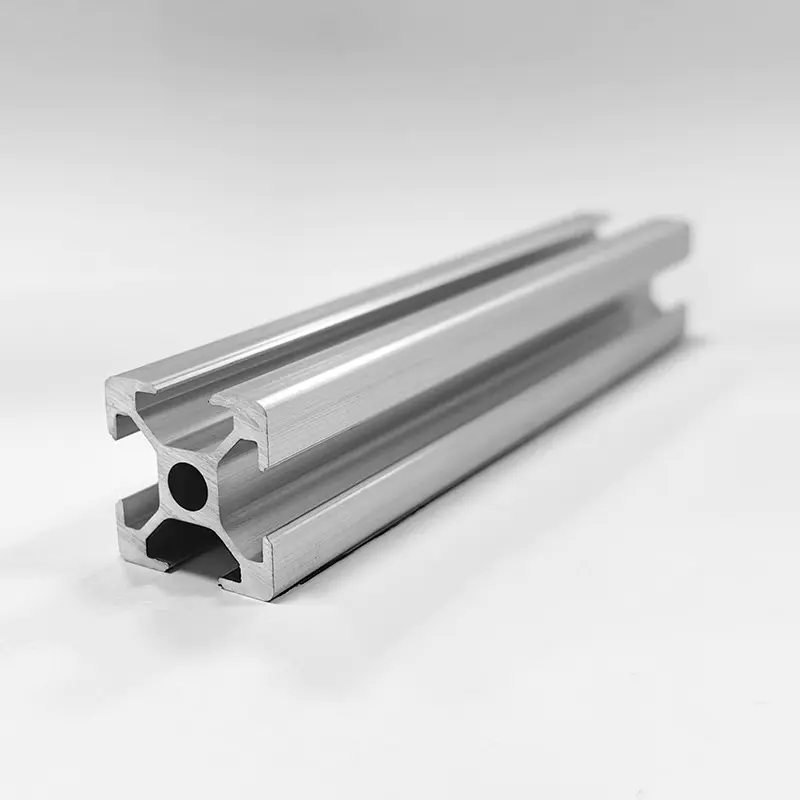
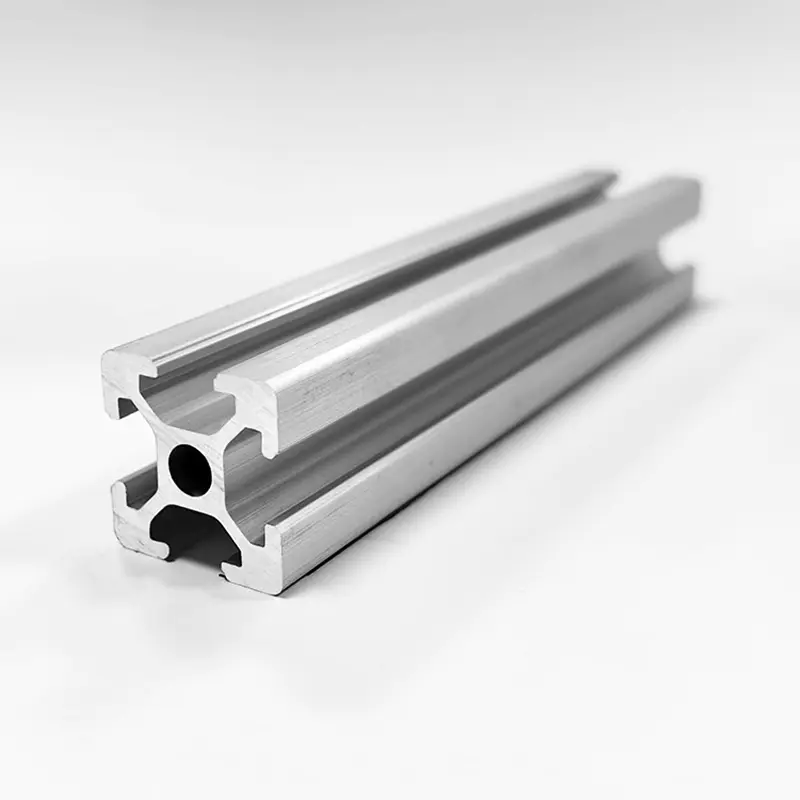
Az extrudálás szándékosan tartja a fémet szilárd állapotban. A 6xxx ötvözetekből készült tuskót nagyjából 450-500°C-ra előmelegítik, messze a szilárdság alatt, így az anyag lágy és képlékeny lesz, de soha nem olvad meg. Ez az, ami lehetővé teszi, hogy bonyolult keresztmetszeteket nyomjon át a szerszámon, miközben szigorú tűréseket tart. Gyártóként a ipari alumínium extrudált profilok , a tuskóhőmérsékletet az egyik leginkább ellenőrzött paraméterként kezeljük a préselésen: túl hideg és a profil szakad, túl meleg és romlik a felület minősége, és a szilárdságnál a metszet repedezni kezd. Az olyan szabványos keretszakaszokhoz, mint a mi 2020 sorozatú T-hornyos alumínium extrudált profilok , a stabil előmelegítés a keresztmetszet pontosságát az első métertől az utolsóig tartja.
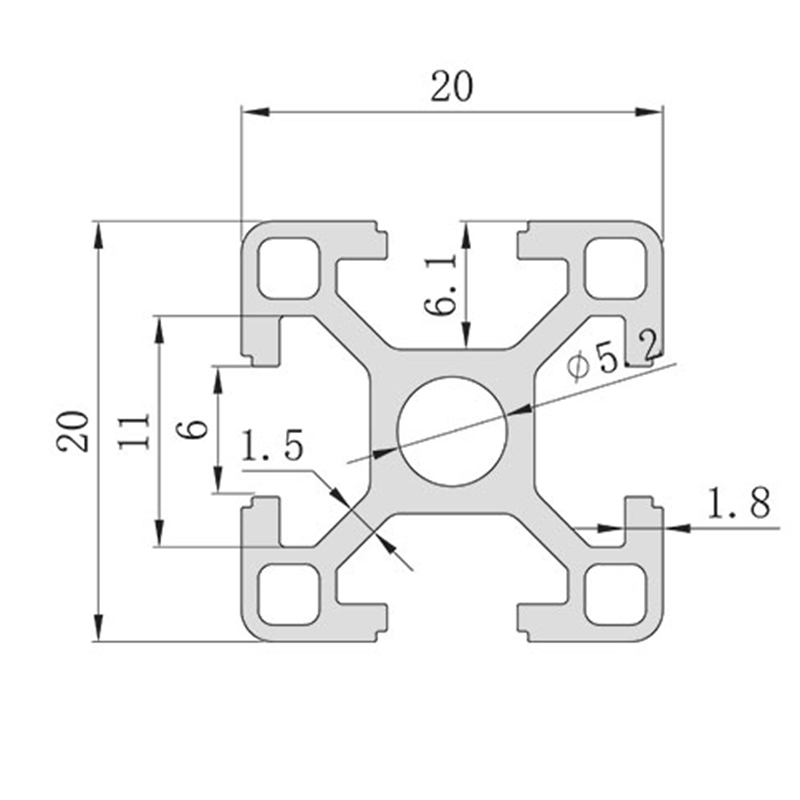 OEM 2020 sorozatú alumínium extrudált profil 6 mm-es t-hornyos kialakítással Beszállítók, Com A Shanghai Huishuo Aluminium Industry Technology Co., Ltd. a kínai nagykereskedelmi 2020-as sorozatú alumínium extrudálási profil 6 mm-es t-hornyos kialakítással ... Termék megtekintése →
Solidus és likvidus: hogyan növelik az ötvözetek az olvadáspontot
A tiszta alumínium egyetlen éles hőmérsékleten megolvad. Amint ötvözőelemeket adnak hozzá, az átmenet egy tartományba terjed. A solidus az a legmagasabb hőmérséklet, amelyen az ötvözet még teljesen szilárd; a liquidus az a legalacsonyabb hőmérséklet, amelyen teljesen folyékony. A kettő között a szilárd és a folyékony fázis egymás mellett létezik, ami öntésnél normális, de hőkezelésnél és hegesztésnél veszélyes.
1. táblázat: Tipikus olvadási tartományok az általánosan használt alumíniumötvözetek számára. Az értékek a pontos összetételtől és hangulattól függően kissé eltérnek; mindig erősítse meg a malom tanúsítványával. | Ötvözet | Az indulat | Szilárdság (°C) | Folyadék (°C) | Tipikus alkalmazás |
| 6063 | T5 / T6 | 615 | 655 | Extrudált profilok, keretek, építészeti metszetek |
| 6061 | T6 | 582 | 652 | Szerkezeti szakaszok, hegesztett szerelvények |
| 5052 | H32 | 607 | 649 | Tengerészeti panelek, lemezmunka |
| 7075 | T6 | 477 | 635 | Nagy szilárdságú repülőgép-alkatrészek |
| A356 | T6 öntött | 574 | 610 | Öntött kerekek, szivattyúházak |
Figyelje meg a terjedést: a 6061 már részben megolvadt 582 °C felett, még akkor is, ha 652 °C-ig nem teljesen folyékony. Az extrudáló szerszámok a szilárdság alatt maradnak, hogy elkerüljék a forró repedést. A hőkezelés során a szilárdság túllépése kezdődő olvadást okoz, amely végleg rontja az alkatrész mechanikai tulajdonságait.
Az alumínium olvadáspontját befolyásoló tényezők
Számos valós változó megváltoztatja az elméleti olvadáspont viselkedését a műhelyben.
Ötvöző elemek
A szilícium és a réz jobban csökkenti az olvadási tartományt, mint bármely más szokásos kiegészítés. Az alumínium-szilícium eutektikum körülbelül 577 °C-on helyezkedik el, körülbelül 12,6% szilíciumot tartalmaz, ezért a legtöbb öntvényötvözet olyan hőmérsékleten is működőképes marad, ahol a kovácsolt ötvözetek még szilárdak. A magnézium és a cink szintén lenyomja a szilárdságot, amint azt az 1. táblázat 7075-ös sora mutatja. Az ötvözetválasztás ezért elválaszthatatlan a folyamatválasztástól.
Tisztasági szint
A 99,99%-os tisztaságú alumínium 660,32°C-os frakción belül megolvad. A 99,5-99,8%-os kereskedelmi tisztaságú osztályok nyomokban vasat és szilíciumot tartalmaznak, amelyek néhány fokkal szélesítik az átmenetet. A legtöbb szerkezeti munkánál a különbség elhanyagolható, de keményforrasztásnál és precíziós öntésnél megváltoztatja a töltőanyag kiválasztását és az áztatási időket.
Az oxidréteg
Az alumínium-oxid nagyjából 2072°C-on olvad, ami körülbelül háromszor magasabb, mint az alatta lévő fém. A hegesztés és keményforrasztás során a réteget fel kell törni vagy eltávolítani, különben az olvadt fém nem tudja nedvesíteni a hézagot. Az öntéshez való olvasztás során az oxidréteg a tetején lebeg és lefölözhető, de az olvadékba keverve gázt és zárványokat is felfogja. Az oxidréteg nem változtatja meg a fém olvadáspontját, de ez a fő oka annak, hogy az alumínium nehezebben hegeszthető, mint az acél.
Nyomás és fűtési sebesség
Mérnöki okokból sem a nyomásnak, sem a melegítési sebességnek nincs gyakorlati hatása az alumínium olvadáspontjára. A nyomáshatások csak speciális magasnyomás-kutatásban jelennek meg, és a fűtési sebesség befolyásolja, hogy mennyire pontosan figyeli az átmenetet, nem magát az egyensúlyi értéket. Bízzon az anyag adatlapjában, ne a pirométer leolvasásában.
Mit jelent az olvadáspont az alumínium profiloknál és kereteknél
Egy alumínium profil keret , az olvadáspont szinte soha nem a tervezési határ. A kereteket az elhajlás, a folyáshatár és az ízületi merevség ellen tervezték, nem pedig megolvadnak. A hőmérséklet továbbra is két szempontból számít.
Először is, a durván 250-300°C feletti folyamatos szervizelés már jóval az olvadás előtt lágyítja a szabványos 6xxx indulatokat: az öregedési hatások megfordulnak, a szilárdság csökken, és a beszorult illesztések kúszhatnak. Másodszor, a kereten végzett minden hegesztés vagy keményforrasztás helyi olvasztást eredményez, amely lágyítja a hő által érintett zónát. Ha a gépváznak terhelést kell viselnie egy hegesztett kötés közelében, hegesztés után öregítse újra, vagy tervezze újra a kötést.
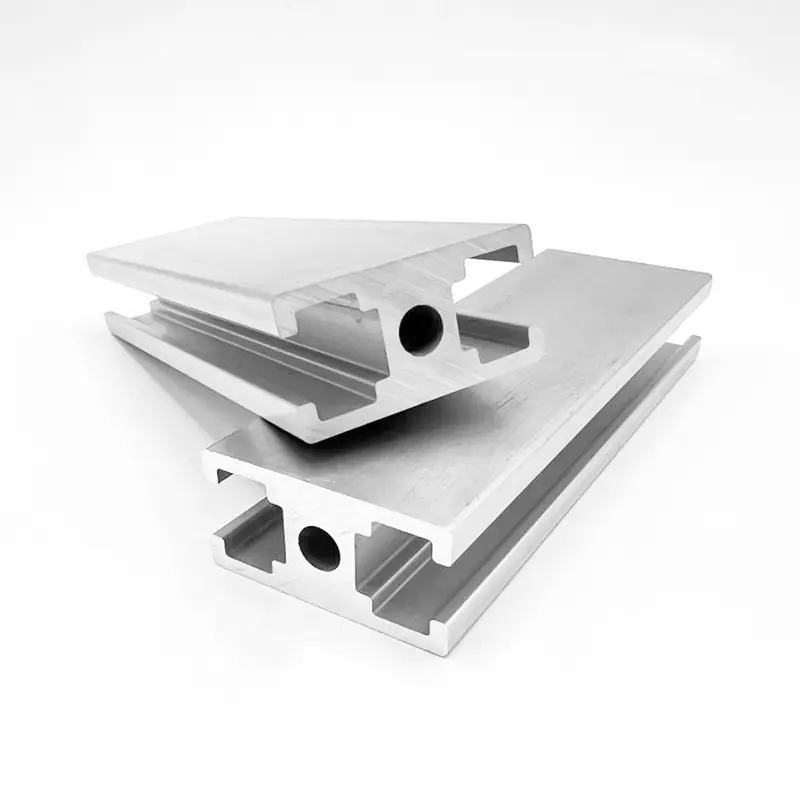
Rezgés- vagy pontterhelésű teherhordó szerkezeteknél az alumínium alacsony rugalmassági modulusa azt jelenti, hogy a szelvény merevsége elvégzi a munkát. Gyakran javasoljuk a nehezebb falszakaszokat, mint pl vastagított teherbíró 4040 T-hornyos alumínium profilok ahelyett, hogy erősebb ötvözetekkel kompenzálná, mert a keret merevebbé válik anélkül, hogy a hegesztési viselkedés vagy az olvadási jellemzők megváltoznának. Ha összehasonlítja a sorozatokat és a terhelési osztályokat, egy gyakorlati mérnöki útmutató a T-hornyos alumínium extrudáló rendszerek több tervezési időt takarít meg, mint az olvadási hőmérséklet újbóli ellenőrzése.
 OEM HS-8-4040B vastagított teherhordó T-nyílás, 4040 alumínium profil, 2,5 mm-es fal T A Shanghai Huishuo Aluminium Industry Technology Co., Ltd. a HS-8-4040B vastagított teherhordó T-nyílású 4040 alumíniumprofil kínai nagykereskedelme... Termék megtekintése →
Alumínium vs. más közönséges fémek: miért számít a 660°C?
2. táblázat: A közönséges műszaki fémek hozzávetőleges olvadáspontjai összehasonlítás céljából. | Fém | Olvadáspont (°C) | Olvadáspont (°F) | Összehasonlítás az alumíniummal |
| Cink | 419.5 | 787 | Alsó; galvanizáló bevonatként védi az acélt |
| Magnézium | 650 | 1202 | Hasonló; könnyű öntvényekben használják |
| Alumínium (tiszta) | 660.3 | 1220.6 | Hivatkozás |
| Sárgaréz (tipikus) | 900-940 | 1650-1720 | Magasabb; nehezebb önteni és megmunkálni |
| Réz | 1084.6 | 1984 | Sokkal magasabb; kiváló vezetőképesség |
| Rozsdamentes acél | 1400-1450 | 2550-2640 | Sokkal magasabb; magas hőmérsékletű szolgáltatás |
| Lágy acél | 1370-1510 | 2500-2750 | Sokkal magasabb; strukturális alapértelmezés |
A legfontosabb következmény a gazdasági. Az alumínium mérsékelt olvadási tartománya pontosan az, ami az extrudálást és a fröccsöntést gyorssá és megfizethetővé teszi. Az acélnak és a rozsdamentes acélnak sokkal több energiára van szüksége az olvadáshoz és formázáshoz, ezért a nehéz szerkezeti munkák továbbra is az acélt részesítik előnyben, míg a könnyű keretek, burkolatok és hőleadó alkatrészek az alumíniumot. Ugyanaz a hőmérséklet-határérték azt jelenti, hogy az alumíniumnak nincs helye a folyamatos üzemben nagyjából 300°C felett: nem olvad meg, de terhelés hatására elveszti az önuralmát és kúszik.
Praktikus kivehető elemek alumíniummal való munkához
Alkalmazza az olvadáspontot a tervezőirodában, ne csak a kemencében:
- Kezelje az olvadási tartományt folyamatkorlátként, ne tervezési korlátként. A folyáshatár és a kúszási viselkedés szabályozza a szerkezeti alkalmazásokat.
- Hegesztett szerelvényekhez használjon 6xxx ötvözetet hozzáillő töltőanyaggal, és ellenőrizze, hogy a hőhatás zóna képes-e elfogadni a szilárdságveszteséget.
- A megmunkált alkatrészeknél nem az olvadás a gond. A vágás jóval 660°C alatt történik, de az ellenőrizetlen hőség méreteltolódást és szerszámkopást okoz, ezért a hűtőfolyadékkal és az adagolással úgy bánjon, mint minden precíziós munkával.
- Soha ne tippelje meg az olvadási tartományt egy általános diagramból. Kérjen malomtanúsítványt vagy adatlapot minden fűtéshez, különösen öntvényekhez és keményforrasztott szerelvényekhez.
- A finom alumíniumforgácsot tartsa távol a gyújtóforrásoktól. A finom eloszlású alumíniumpor jóval az olvadáspont alatt is meggyulladhat.
Gyártó létesítményeinkben az olvadáspont dönti el, hogyan készül egy alkatrész, nem pedig az, hogy elkészíthető-e. Ha egy geometriát kell önteni, azt szabályozott paraméterekkel lehűtjük a likviduszból. Ha hegeszteni kell, akkor a helyi hőbevitelt kezeljük. Ha meg kell gépelni, jelentkezünk CNC alumínium feldolgozás szabályozott adagolással, sebességgel és hűtőfolyadék áramlással.
 Nagykereskedelmi CNC alumínium feldolgozó gyár, gyártók A Shanghai Huishuo Aluminium Industry Technology Co., Ltd. a kínai CNC alumínium feldolgozó gyártók és a CNC alumínium feldolgozó tények... Termék megtekintése →
Könnyebb tudni, hogy a tiszta alumínium 660,32 °C-on megolvad. Az igazi mérnöki kérdés az, hogy melyik ötvözetből, milyen eljárással és milyen hőmérsékletű ablak állítja elő a szükséges alkatrészt. Kezdje az ötvözet sorozattal, ellenőrizze a solidust és a liquidust, és kövesse a folyamatot.